

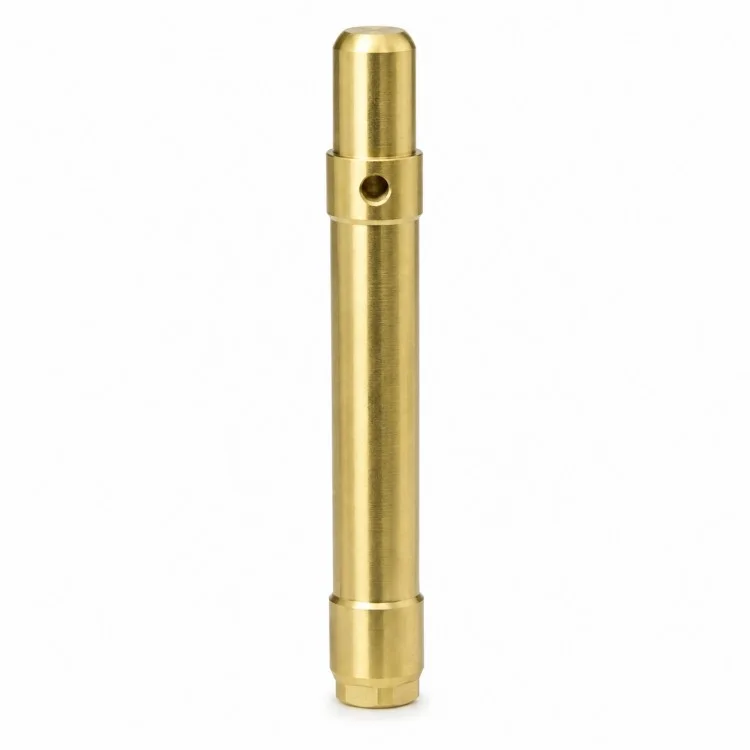
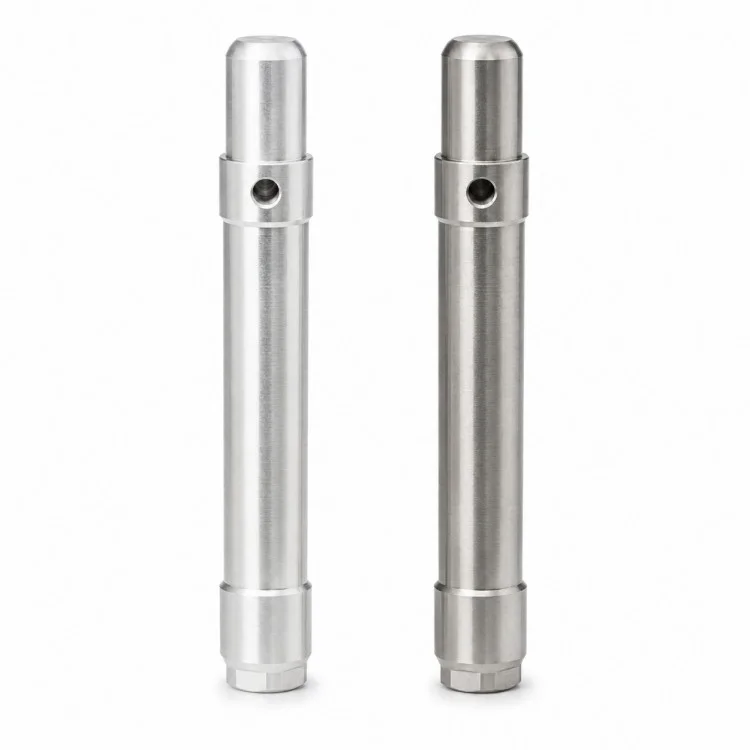
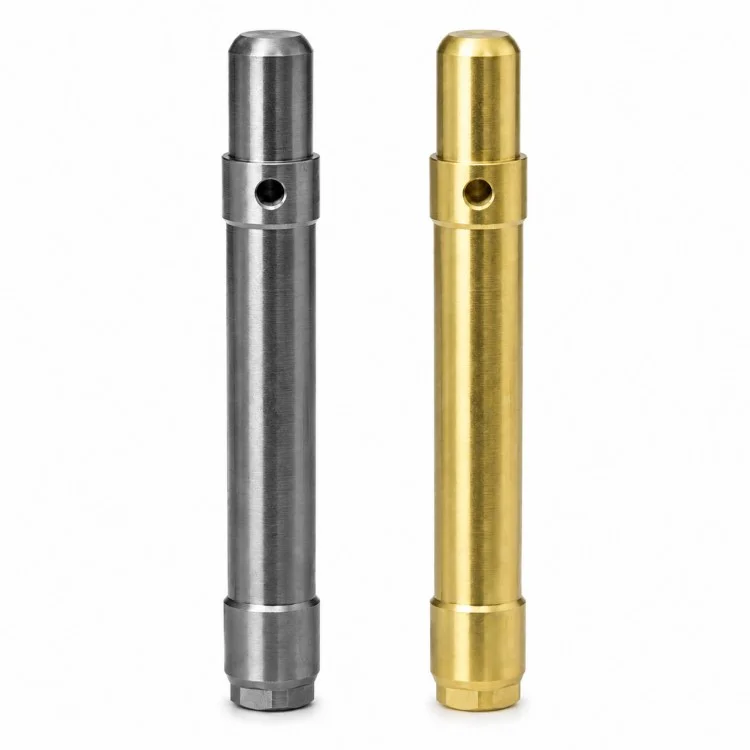
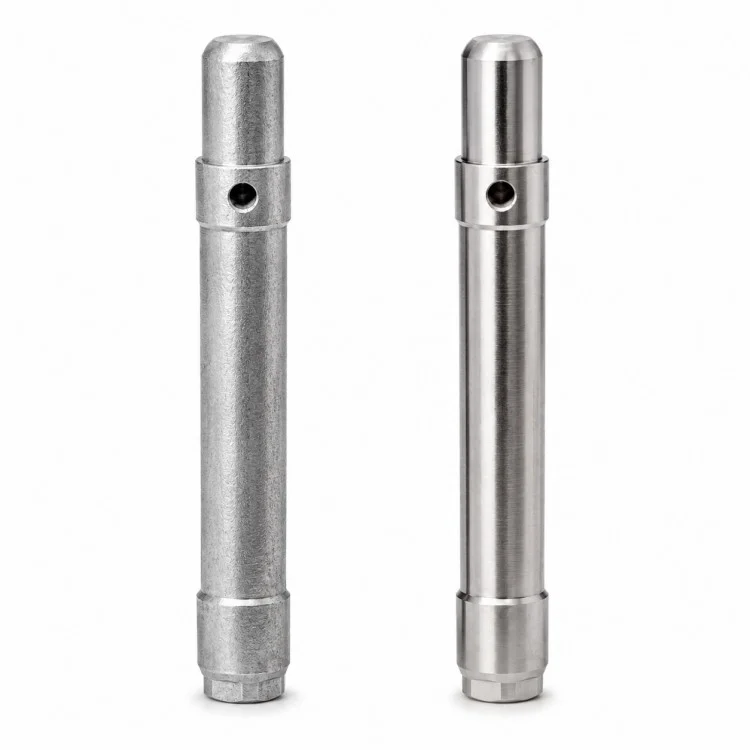
Xiangxing Xin fremstiller præcisions-CNC-bearbejdet krydsboret trindelt aksel til OEM-købere som en direkte producent, med fokus på dimensionsforhold, der påvirker samlingen i stedet for at behandle hver funktion uafhængigt. Den lange midtersektion giver den primære cylindriske reference, mens trinformede skuldre og endediametre kan bruges til lokalisering, støtte eller tilslutning i henhold til kundens design.
Et tværgående hul er placeret nær en trindelt sektion. Afhængigt af udstyrets design kan en sådan funktion bruges til en stift, låseelement, fastgørelsespunkt eller en anden mekanisk grænseflade; dens faktiske funktion bør følge kundens tegning i stedet for at blive antaget under produktionen.
For langakselkomponenter skal procesplanlægning også tage hensyn til forholdet mellem samlet længde, akseldiametre, skulderpositioner og hulplacering. Passende drejningssekvenser, støttemetoder og sekundære boreoperationer vælges i henhold til geometrien, så vigtige sammenkoblingsområder forbliver korrekt relateret til hovedrotationsdatumet.
Materialevalg kan afstemmes efter krav til styrke, slid, korrosion og vægt. Rustfrit stål, kulstofstål, legeret stål, aluminiumslegering, messing eller andre bearbejdelige metaller kan overvejes, når det er teknisk egnet. Varmebehandling, slibning, plettering eller andre sekundære processer anvendes kun, når det kræves af den tekniske specifikation.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd.kan inkludere akseldiameter, skulderafstand, krydshulsposition, endetræk og kritiske sammenkoblingsdimensioner i inspektionsplanen. Denne tilgang er velegnet til ikke-standardudstyrsprojekter, hvor pålidelig mekanisk tilpasning betyder mere end blot at matche en generel katalogaksel.
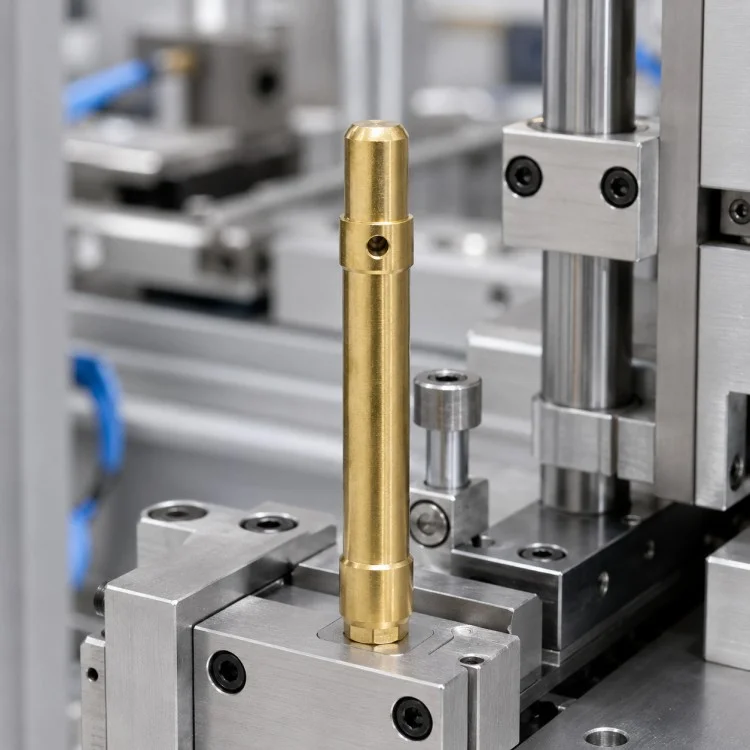
Forskellige akseldiametre og skuldre kan integreres i én komponent, hvilket gør det muligt at koordinere flere lokaliserings- og parringsområder på det samme rotationslegeme.
Det tværgående hul kan placeres i overensstemmelse med dets forhold til den nærliggende skulder- og akseldatum, hvilket er vigtigt, når hullet deltager i fastgørelse, låsning eller samling.
Lange cylindriske komponenter kræver opmærksomhed på støtte, bearbejdningssekvens og dimensionsforhold i stedet for blot at dreje hver diameter uafhængigt.
Affasninger, reducerede diametre, flade eller andre endestrukturer kan indbygges i henhold til sammenkoblingsudstyret og installationsmetoden.
Dimensioner er defineret omkring selve montagegrænsefladen, hvilket gør komponenten velegnet til ikke-standard maskineri, hvor katalogaksler ikke matcher den påkrævede geometri.
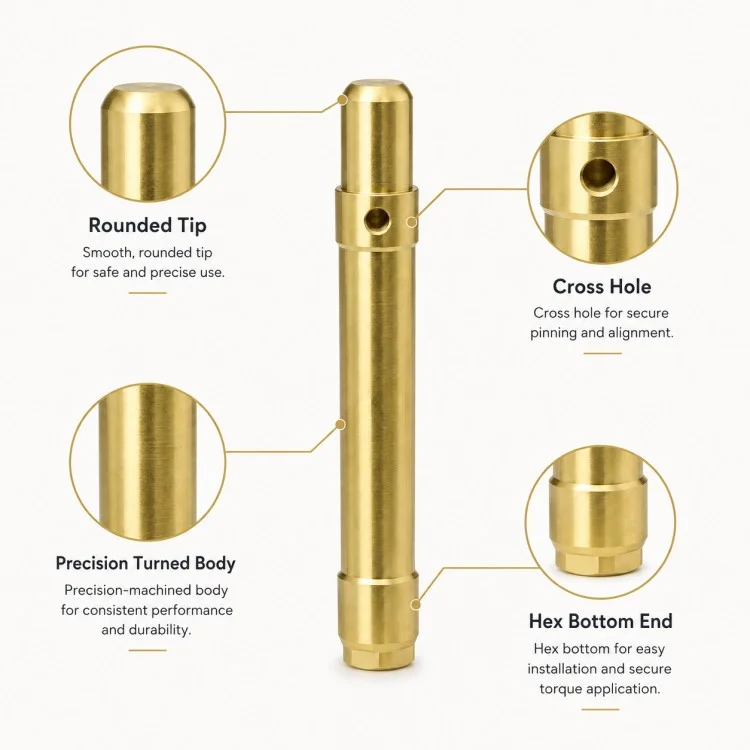
Fremstilling af en præcisions-CNC-bearbejdet krydsboret trindelt aksel kræver, at drejedatum og tværgående træk planlægges som ét bearbejdningssystem i stedet for urelaterede operationer.
| Procesfase | Hovedkontrolpunkt |
| Tegning anmeldelse | Identificer journaler, skuldre, krydshul og kritiske parringsdimensioner |
| Forberedelse af råvarer | Vælg passende stangbeholdning og bearbejdningstillæg |
| Center / Datum forberedelse | Etabler stabile referencer for langakslet bearbejdning |
| Groft drejning | Form hoveddiametre og trinformet geometri |
| Halvfinish drejning | Forfin journaler, skuldre og endeafsnit |
| Krydshulsbearbejdning | Bor eller bearbejd det tværgående element på den specificerede position |
| Afslut funktionsbearbejdning | Komplet affasning, reducerede sektioner eller anden specificeret geometri |
| Valgfri varmebehandling | Anvendes kun, når materialeegenskaber eller hårdhed kræver det |
| Afslut drejning / slibning | Afslut kritiske journaler, når det er specificeret |
| Afgratning | Fjern grater omkring huller, skuldre og kanter |
| Afsluttende inspektion | Kontroller diameter, afstand, krydshulsposition og sammenkoblingsdimensioner |
| Rengøring og beskyttelse | Forbered færdige komponenter til forsendelse |
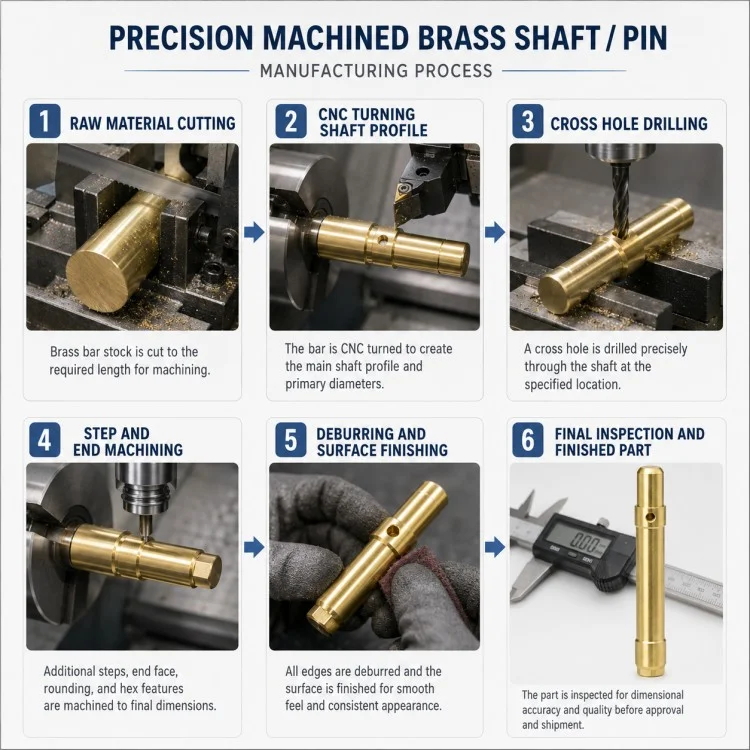
| Sammenligningselement | Tegningsbaseret bearbejdet skaft | Standard aksel / stift |
| Skaftdiameter | Flere diametre kan følge den faktiske montering | Normalt begrænset til standardgeometri |
| Skulderstilling | Defineret i henhold til udstyrslayout | Rettet ved katalogdesign |
| Kryds hul | Position og diameter kan følge tegning | Ofte utilgængelig eller standardiseret |
| Slutgeometri | Kan inkorporere specifikke overgange og funktioner | Begrænsede muligheder |
| Parringsoverflader | Produceret omkring faktiske tilsluttede komponenter | Designet til almindelig brug |
| Materialerute | Udvalgt efter arbejdsforhold | Fælles standardkarakterer |
| Anvendelse | Ikke-standard OEM-maskiner | Generel mekanisk brug |
Ja. Huldiameter, aksial position og forhold til den nærliggende skulder kan følge den godkendte tegning.
Ja. Flere tappene, skuldre og trindelte sektioner kan bearbejdes i henhold til de nødvendige sammenkoblingsgrænseflader.
Nej. Slibning afhænger af tolerance, overfladefinish, pasform og funktionskrav. Det bør kun tilføjes, når det er teknisk nødvendigt.
Ja. Affasninger, reducerede diametre, flade eller andre endeelementer kan fremstilles i henhold til udstyrets design.
En 2D-tegning eller 3D-model foretrækkes sammen med materiale, mængde, tolerancer, overfladekrav og information om kritiske parringsområder.
Ja, underlagt ingeniørgennemgang. Materialeændringer kan påvirke bearbejdning, styrke, slidadfærd og efterbehandling.
Dette afhænger af applikationen, men akseldiametre, skulderafstand, krydshulsposition og sammenkoblingsområder er almindeligvis vigtige på denne type aksel.
Til lange, ikke-standardiserede skaftprojekter,Xiamen Xiangxing Xin Industry and Trade Co., Ltd.bruger Xiangxing Xin-fremstillingstilgangen til at understøtte Precision CNC Machined Cross-Drilled Stepped Shaft-produktion fra procesgennemgang til gentagne ordrer.
Bearbejdningsruten kan bygges omkring hovedakselreferencen, således at aksler, skuldre og tværgående funktioner styres som relateret funktionel geometri.
Processekvensering og arbejdsholding kan vælges i henhold til aksellængde og diameterforhold i stedet for at anvende den samme opsætning, der bruges til korte cylindriske dele.
Drejning og tværgående huloperationer kan planlægges sammen for at reducere unødvendige datumændringer under produktionen.
Kritiske tilpasningsområder, skuldre, hulpositioner og endestrukturer kan identificeres før produktion, så inspektionsindsatsen er fokuseret på dimensioner, der faktisk påvirker montagen.
Efter at en ny del er blevet verificeret, kan bekræftet procesinformation overføres til senere gentagen fremstilling i stedet for at genopbygge den tekniske rute fra nul.
Xiangxing Xinkan koordinere drejning, boring, valgfri fræsning, varmebehandling, slibning og overfladebehandling i henhold til det specifikke akseldesign.
Adresse
Nr. 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tlf


